Kalená ocel, Hardox nebo zušlechtěné nosníky – právě tady běžné vrtáky rychle selhávají. Zjistěte, kdy a jak do nich lze spolehlivě vrtat tvrdokovovým (TCT) jádrovým vrtákem.
Lze do takového materiálu spolehlivě vrtat tvrdokovovým (TCT) jádrovým vrtákem? Krátká odpověď: ano, ale jen se správným vrtákem, správnými otáčkami, dostatečným posuvem a vhodným chlazením. V článku jsme spojili ověřené údaje výrobců (Karnasch, SSAB) se zkušenostmi našeho týmu z praxe.
Ve zkratce
- HSS jádrové vrtáky jsou ideální pro běžnou konstrukční ocel, pro kalenou ocel se nehodí.
- Univerzální TCT vrtáky (např. Karnasch HARD-LINE) zvládají ocel do cca 40 HRC / 1 400 N/mm².
- Na Hardox 400–500 a ocel 30–50 HRC použijte speciální řadu Karnasch HARDOX-LINE.
- Nejčastější chyba: příliš nízké otáčky a slabý posuv – ne naopak.
- U Hardoxu chlaďte čistým olejem, ne vodní emulzí.
Co je jádrový vrták TCT a proč je vhodnější do tvrdých materiálů
Jádrový (korunkový) vrták je dutý válec s řeznými zuby po obvodu. Na rozdíl od šroubovitého vrtáku neodebírá celý objem otvoru, ale jen tenký prstenec materiálu – střed zůstává jako jádro, které po dokončení vytlačí vyhazovací (středicí) kolík. Díky tomu potřebuje nižší příkon, menší přítlak a otvor vyvrtá několikanásobně rychleji, bez předvrtávání.
Označení TCT (Tungsten Carbide Tipped) znamená, že řezné zuby jsou osazeny destičkami ze slinutého karbidu wolframu (tvrdokovu). Tvrdokov je výrazně tvrdší a tepelně odolnější než rychlořezná ocel (HSS), proto si drží ostří i při vysokých teplotách v řezu. Výrobci uvádějí, že TCT vrtáky oproti HSS dosahují až několikanásobně delší životnosti a vyšší řezné rychlosti. Daní je vyšší křehkost – tvrdokov nesnáší rázy, vibrace a tepelné šoky.
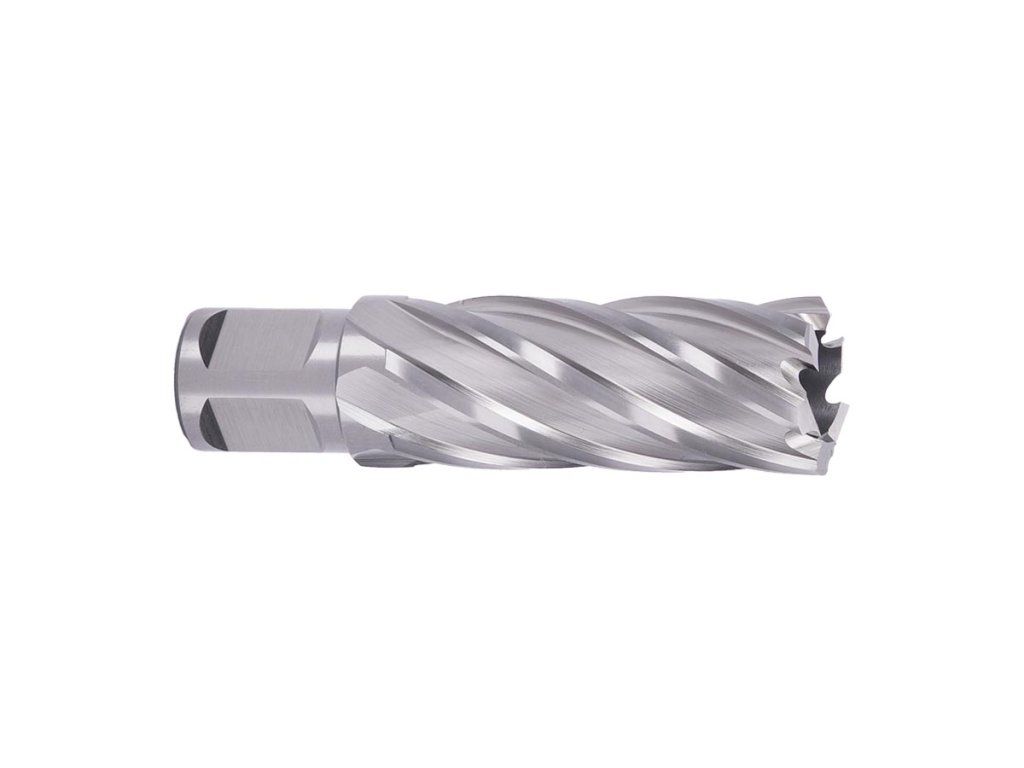
HSS jádrový vrták SILVER-ABSE – pro konstrukční ocel
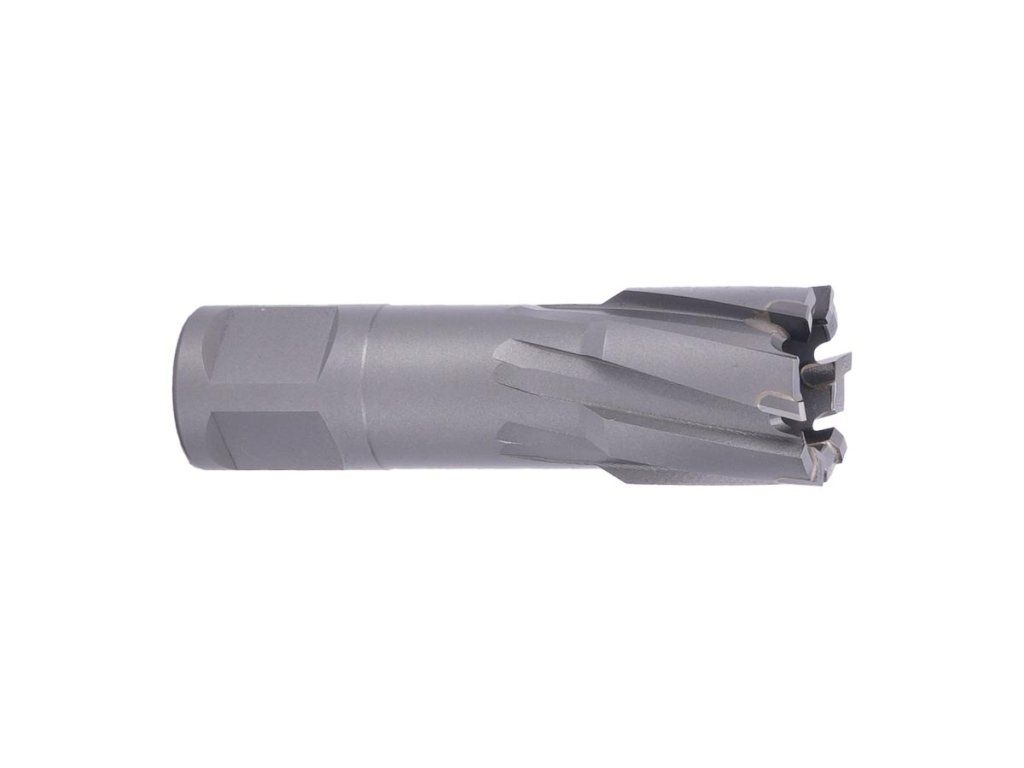
Tvrdokovový jádrový vrták HARD-ABSE – pro nerez, Hardox a náročné oceli
Kalená ocel: proč je tak náročná na vrtání
Pojem „kalená ocel“ se v praxi používá pro oceli, které prošly tepelným zpracováním. Při kalení se ocel ohřeje na austenitizační teplotu a rychle ochladí, čímž vznikne velmi tvrdá, ale křehká martenzitická struktura. Následné popouštění (opětovný ohřev na nižší teplotu) sníží vnitřní pnutí a křehkost a zvýší houževnatost. Kombinaci kalení a popouštění říkáme zušlechťování – typickým příkladem jsou otěruvzdorné plechy Hardox.
Výsledkem je materiál s vysokou tvrdostí i houževnatostí. Při vrtání to znamená vysoké řezné síly, hodně tepla soustředěného na malé ploše zubů a rychlé opotřebení nevhodného nástroje.
Jaký jádrový vrták na jaký materiál
| Materiál | Doporučený typ | Řady v nabídce ABSE |
|---|---|---|
| Konstrukční ocel, profily, plechy | HSS (ekonomicky) nebo TCT | SILVER-ABSE HSS, HARD-ABSE |
| Nerez (INOX), litina, legované oceli | TCT | HARD-ABSE, Karnasch HARD-LINE |
| Zušlechtěná ocel do 40 HRC (do 1 400 N/mm²) | TCT s tvrdokovem Sandvik | Karnasch HARD-LINE |
| Hardox 400 / 450 / 500, kalená ocel 30–50 HRC | Speciální TCT pro tvrdé oceli | Karnasch HARDOX-LINE |
| Kolejnice | Speciální TCT | Karnasch RAIL-LINE |
Horní hranice, kterou výrobce Karnasch uvádí pro své jádrové vrtáky, je 50 HRC. Materiály tvrdší než tato hranice (např. plně kalené nástrojové oceli bez popouštění) už do rozsahu jádrového vrtání nepatří.

Karnasch HARD-LINE – zuby z tvrdokovu Sandvik, kuželová šroubovice a třístupňová geometrie řezu
Řezné parametry: mýtus „čím tvrdší, tím pomaleji“
Nejčastější chybou při vrtání Hardoxu a kalených ocelí je podle výrobce Karnasch příliš nízká řezná rychlost. Mnozí obsluhy intuitivně sníží otáčky, ale tvrdokov potřebuje určitou řeznou rychlost, aby řezal, a ne jen třel. Pro Hardox výrobce doporučuje řeznou rychlost vc = 30 – 35 m/min; při hodnotách kolem 10 m/min se otvor prakticky nedá vyvrtat.
Stejně důležitý je posuv. Pokud je příliš malý, zuby po tvrdém povrchu jen kloužou, materiál se zpevňuje a ostří se extrémně rychle opotřebí. Karnasch doporučuje posuv přibližně 0,03 – 0,08 mm na otáčku podle průměru. Pro představu: vrták Ø 18 mm by měl projít 12mm plechem Hardox zhruba za 30 sekund.
Orientační otáčky pro Hardox (Karnasch HARDOX-LINE)
| Průměr vrtáku | Hardox 500 / do 50 HRC | Hardox 400 / do 40 HRC |
|---|---|---|
| 14 mm | 751 ot./min | 796 ot./min |
| 18 mm | 584 ot./min | 619 ot./min |
| 22 mm | 478 ot./min | 507 ot./min |
| 26 mm | 404 ot./min | 429 ot./min |
| 30 mm | 350 ot./min | 372 ot./min |
| 40 mm | 263 ot./min | 279 ot./min |
| 50 mm | 210 ot./min | 223 ot./min |
| 60 mm | 175 ot./min | 186 ot./min |
Otáčky pro jiný průměr vypočítáte podle vzorce n = (vc × 1000) / (π × D), kde vc je řezná rychlost v m/min a D průměr vrtáku v mm. Pohodlněji to zvládnete v naší kalkulačce otáček. Uvedené hodnoty jsou orientační – vždy je přizpůsobte stroji a konkrétnímu materiálu.
Chlazení: u Hardoxu olej, ne voda
Při vrtání tvrdých ocelí se zuby vrtáku zahřívají tak, že třísky ve tmě žhnou do ruda. U běžné oceli je vhodná řezná emulze, ale u Hardoxu a kalených ocelí výrobce Karnasch výslovně doporučuje pouze olejová chladiva bez příměsi vody (např. čistý řezný olej nebo rostlinný olej, alespoň 60 ml/min). Vodní emulze způsobují prudké ochlazování rozžhaveného tvrdokovu a vznik mikrotrhlin na zubech.
- Plech do 12 mm: vrtání bez chlazení je možné, s olejem však vrták vydrží výrazně déle.
- Plech nad 12 mm: chlazení olejem je povinné.
- Třísky: u silnějších materiálů se třísky navíjejí kolem vrtáku. Po cca 13–25 mm hloubky (podle průměru a délky vrtáku) vrtačku vypněte, třísky odstraňte a pokračujte – jinak hrozí zablokování a vylomení zubů.
Vhodná chladiva a maziva najdete v kategorii mazací a řezné přípravky.
Stroj a upnutí: tuhost je základ
Tvrdokov je tvrdý, ale křehký – vibrace a rázy jsou jeho největším nepřítelem. Výrobci strojů i oceli (SSAB) shodně uvádějí, že tvrdokovové nástroje mají výrazně vyšší produktivitu, pokud jsou podmínky stabilní.
- Používejte magnetickou vrtačku s regulací otáček a dostatečným krouticím momentem.
- Magnet musí ležet na čistém, rovném a dostatečně silném podkladu – tenký plech podložte.
- Zkontrolujte vůli vedení (rybinové dráhy) a házivost vřetene.
- Vzdálenost mezi vrtákem a povrchem před začátkem řezu držte co nejmenší.
- Do Hardoxu začínejte vždy ostrým, novým vrtákem a netlačte nadměrně – plynulý, rovnoměrný posuv je důležitější než síla.
- Nezapomeňte na správný vyhazovací (středicí) kolík – vystředí otvor, otevře přívod chladiva do vrtáku a vytlačí jádro.
Výhody TCT jádrových vrtáků v kalené oceli
⚡ Rychlost
Odebírá se jen prstenec materiálu, takže otvor je hotový za zlomek času oproti šroubovitému vrtáku.
🎯 Přesnost
Čistý, rozměrově přesný otvor bez otřepů, vhodný pro montáž konstrukcí a strojů.
🛡️ Životnost
Tvrdokov si drží ostří i při teplotách, při kterých HSS měkne – nižší cena za jeden otvor.
Nejčastější chyby a jak se jim vyhnout
| Problém | Pravděpodobná příčina | Řešení |
|---|---|---|
| Vrták „tře“, neřeže | Nízké otáčky nebo slabý posuv | Nastavte otáčky podle tabulky, zvyšte posuv |
| Vylomené zuby | Vibrace, rázy, zablokované třísky | Zkontrolujte tuhost stroje a magnetu, průběžně odstraňujte třísky |
| Praskliny na zubech | Tepelný šok z vodní emulze | U Hardoxu používejte čistý olej |
| Rychlé otupení | Nevhodný typ vrtáku pro danou tvrdost | Nad 40 HRC přejděte na řadu HARDOX-LINE |
Závěr
TCT jádrový vrták je pro vrtání do kalené a zušlechtěné oceli správnou volbou – za podmínky, že zvolíte typ odpovídající tvrdosti materiálu, nastavíte dostatečné otáčky a posuv, chladíte vhodným médiem a pracujete na tuhém stroji. Na běžnou konstrukční ocel vám ekonomicky poslouží ABSE Premium SILVER-ABSE a HARD-ABSE, na zušlechtěné oceli a Hardox doporučujeme německé vrtáky Karnasch HARD-LINE a HARDOX-LINE.
Nevíte, jaký vrták zvolit?
Napište nám materiál, tloušťku a průměr otvoru – naši technici vám doporučí vrták i řezné parametry.
Zdroje
- Karnasch Professional Tools: Recommendation drilling Hardox 400/450/500 with HARDOX-LINE annular cutter
- Karnasch Professional Tools: Katalog GK36 – přehled jádrových vrtáků
- SSAB: How to drill Hardox® – výběr stroje a nástroje
- FEIN: How to drill holes in wear plate
- W. D. Callister Jr.: Materials Science and Engineering: An Introduction (tepelné zpracování ocelí)